





Terminaisons de câbles métalliques à manchon serti : critères d’inspection et exigences relatives aux essais de résistance
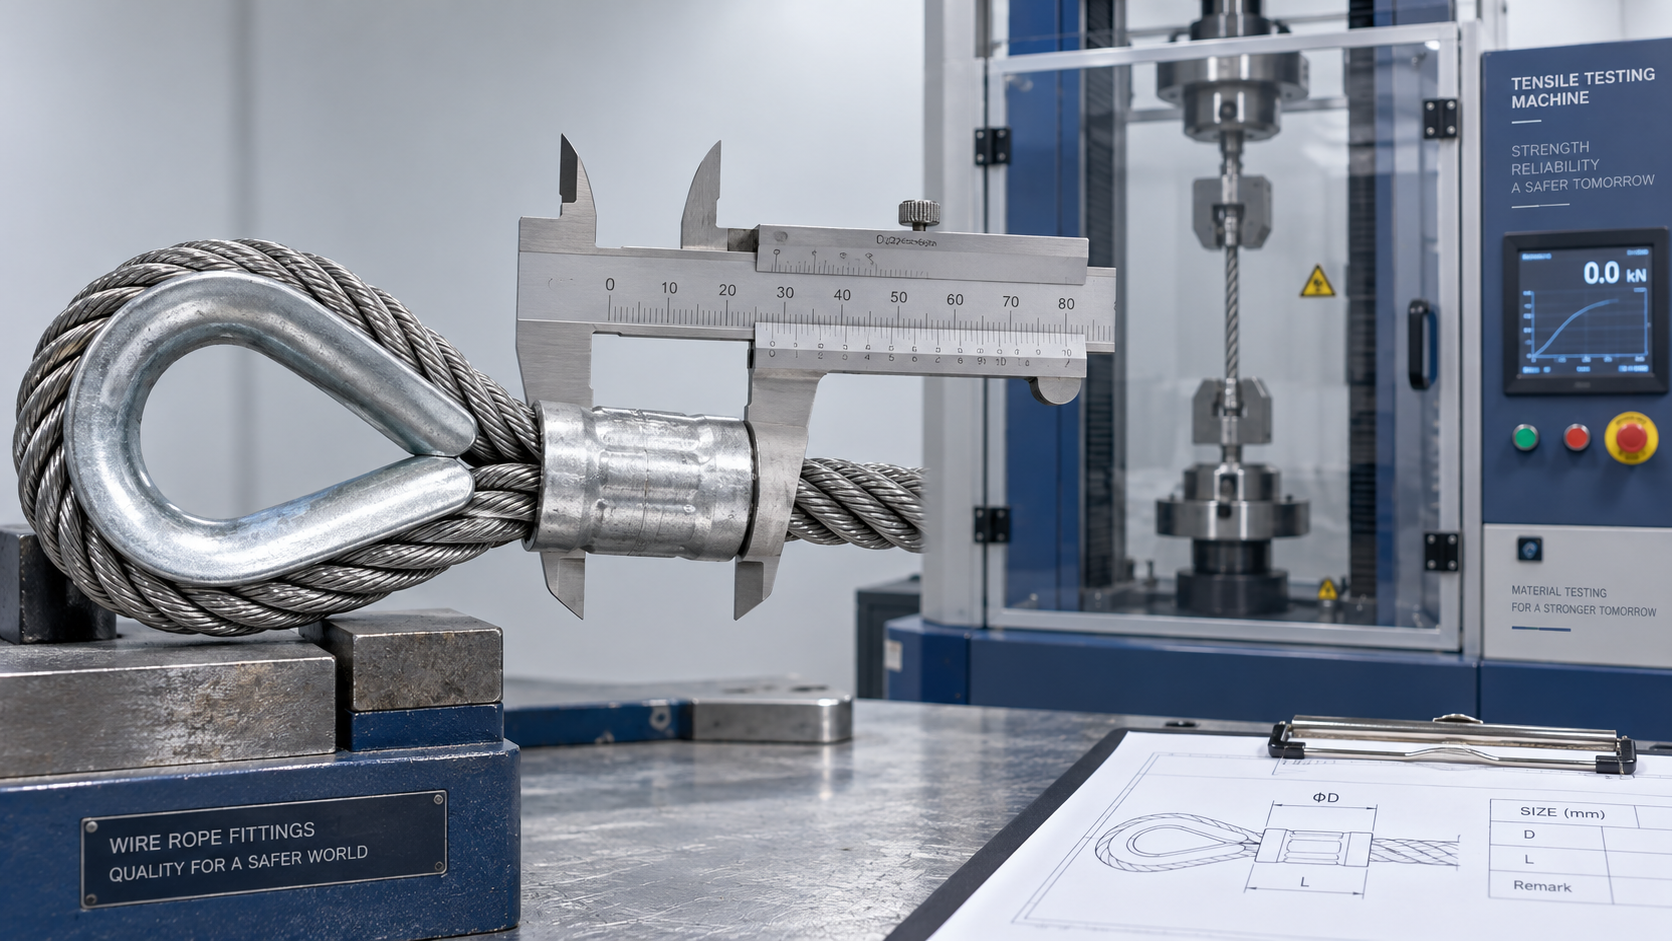
Une terminaison de câble métallique réalisée par sertissage peut être livrée avec une douille lisse et un certificat d’essai de charge, tout en restant inadaptée à un ensemble de levage. Une construction de câble incorrecte, une taille de douille non vérifiée ou l’absence de relevés dimensionnels peuvent laisser une lacune dans l’acceptation. L’aspect visuel à lui seul ne permet pas d’établir la résistance de la terminaison, et la réussite d’un essai de charge ne corrige pas une incompatibilité entre le câble et le raccord.
La mise en service doit dépendre de la compatibilité vérifiée, de dimensions finales conformes, d’une exécution acceptable et de relevés traçables. Lorsque des essais de charge sont requis, leur charge, leur durée, leur montage et leurs critères d’acceptation doivent être définis par la norme applicable et la spécification approuvée de l’ensemble, et non par un coefficient universel. Pour une inspection à réception, établissez ces exigences avant de décider si l’ensemble peut être mis en service.
Déterminer les exigences applicables à la terminaison
« Terminaison sertie » peut désigner une boucle fixée par une cosse, un embout serti mécaniquement ou un autre raccord pressé. Ces conceptions ne sont pas interchangeables. Avant de définir les limites d’acceptation, le plan d’inspection doit préciser le type de terminaison, les spécifications du câble, l’usage prévu et les exigences applicables.
Pour les spécifications européennes, EN 13411-3 traite des cosses et de leur fixation, tandis que EN 13411-8 porte sur les embouts sertis et leur sertissage. EN 13414-1 peut également s’appliquer aux élingues en câbles métalliques destinées à un usage général. Dans une spécification de levage fondée sur les normes ASME, B30.9 définit des exigences pertinentes pour les élingues. Vérifiez l’édition applicable, le champ d’application et les exigences contractuelles, plutôt que de combiner des clauses isolées provenant de différents systèmes.
À lui seul, un standard relatif au câble ne qualifie pas la terminaison de l’ensemble fini. De même, un certificat générique de système qualité ou une déclaration de conformité ne prouve pas qu’une élingue donnée respecte sa charge maximale d’utilisation requise. Demandez des justificatifs propres à l’ensemble et liés à son identification.
Inspecter la combinaison câble-raccord avant de mesurer le sertissage
Le premier contrôle à réception porte sur l’identification. Comparez le diamètre, la construction, la classe, le matériau et le type d’âme du câble avec le plan approuvé et les instructions du fabricant du raccord. Ne présumez pas qu’un raccord conçu pour une construction ou une classe de résistance convient à une autre, simplement parce que le câble peut y être inséré.
- Choix du raccord : Vérifiez sa désignation, son matériau, ses dimensions et la plage de diamètres de câble approuvée. Lorsque cela est spécifié, vérifiez son identification de lot.
- Géométrie de l’ensemble : Vérifiez les dimensions de la boucle, l’assise de la cosse-cœur, l’orientation de l’embout et la longueur d’insertion ou de retour de l’extrémité par rapport à la conception approuvée.
- Traitement du revêtement : Déterminez si le revêtement doit être retiré de la zone de serrage. Ne présumez pas qu’un sertissage à travers une gaine plastique constitue une liaison qualifiée.
- Compatibilité du procédé : Vérifiez le jeu de matrices approuvé, la séquence de pressage ainsi que les réglages ou contrôles de l’équipement. La capacité de la presse, à elle seule, ne démontre pas que le sertissage est correct.
Pour les ensembles en acier inoxydable, la résistance à la corrosion dépend également du matériau du raccord et des conditions d’exposition. Un câble inox n’élimine pas les risques de corrosion caverneuse ou de corrosion galvanique au niveau de la connexion. En milieu marin, il faut donc une compatibilité mécanique ainsi qu’une combinaison de matériaux adaptée.
Dimensions finales et défauts visibles : deux contrôles d’acceptation distincts
Mesurez le sertissage fini à l’aide d’instruments étalonnés ou des calibres spécifiés pour le système de raccord. Effectuez les mesures aux emplacements et selon les orientations prescrits ; une seule mesure au point le plus facilement accessible peut ne pas révéler un sertissage irrégulier. Consignez les résultats réels par rapport aux tolérances approuvées, et non simplement « dimensions vérifiées ».
Il n’existe pas de diamètre final ni de pourcentage de réduction universels applicables à toutes les douilles et à tous les embouts. Une compression insuffisante peut entraîner un glissement, tandis qu’une compression excessive ou irrégulière peut endommager le raccord ou le câble. Ces deux situations peuvent être difficiles à évaluer à l’œil nu.
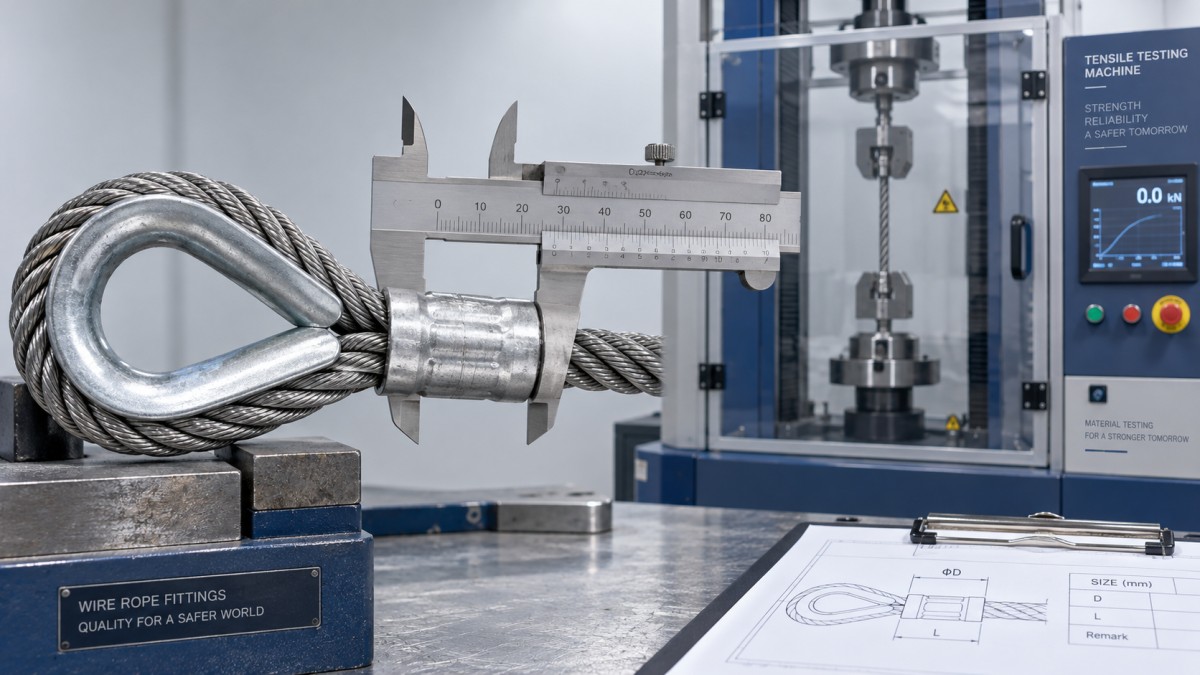
Certaines empreintes de matrice ou marques de ligne de joint peuvent être normales pour un procédé qualifié ; les fissures et les déformations importantes ne sont pas assimilables à ces marques. Appliquez des critères d’acceptation documentés, plutôt que de considérer toute ligne de surface comme inoffensive ou toute marque d’outil comme un défaut. Ne meulez pas, ne resserrez pas et ne modifiez pas autrement une terminaison suspecte sans procédure approuvée.
Transformer l’exigence d’essai de charge en un plan d’essai contrôlé
Un essai de charge démontre que l’ensemble testé a résisté à une charge donnée dans des conditions spécifiées. Il n’établit ni la résistance ultime à la rupture, ni la durée de vie en fatigue, ni l’aptitude à tous les environnements d’utilisation. Les essais destructifs de type ou de qualification ont un objectif différent et peuvent être requis pour valider le système de terminaison.
Avant l’essai, déterminez si les exigences applicables prévoient l’essai de chaque ensemble, un contrôle par échantillonnage, des essais de qualification ou une autre méthode de vérification. Lorsqu’un essai individuel est requis, le certificat portant sur un échantillon représentatif ne saurait le remplacer.
- Définir la base de calcul de la charge. Déterminez si la charge d’essai spécifiée est calculée à partir de la charge maximale d’utilisation, de la capacité nominale, de la force minimale de rupture ou d’une autre valeur définie. Consignez le coefficient requis et la charge calculée.
- Spécifier le montage. Définissez les composants soumis à la charge, le sens du chargement, les montages et la géométrie pertinente. Pour les élingues à plusieurs brins, précisez comment chaque brin et l’ensemble complet doivent être vérifiés.
- Maîtriser l’application de la charge et sa durée. Respectez la vitesse de chargement et la durée de maintien requises, en utilisant une mesure de charge étalonnée et un équipement de capacité suffisante.
- Définir au préalable les critères d’acceptation. Précisez le comportement de mise en place autorisé et les phénomènes interdits : glissement, déformation, fissuration, détérioration des fils ou autres modifications.
- Inspecter après déchargement. Lorsque cela est requis, comparez les repères témoins et les dimensions, examinez les deux terminaisons et consignez le résultat.
Les essais nécessitent une zone d’exclusion contrôlée et des protections adaptées, car l’énergie emmagasinée peut provoquer un mouvement violent en cas de défaillance d’un composant. Le personnel ne doit pas s’approcher d’un ensemble sous charge pour en mesurer les dimensions ou examiner un défaut suspecté.
N’augmentez pas la charge d’essai pour compenser l’absence de dossiers de fabrication. Une charge excessive ou appliquée de manière incorrecte peut endommager un ensemble pourtant conforme. L’absence de documents doit entraîner une mise en attente et un examen technique, et non un essai de surcharge improvisé.
Appliquer les mêmes contrôles aux câbles inox flexibles
Un câble flexible tel queCâble métallique en acier inoxydable 7x19, de 0,8 à 14 mm, pour la pêche peut être envisagé lorsque la flexibilité en flexion et la résistance à la corrosion sont importantes. Sa plage de diamètres indiquée est de 0,8 à 14 mm, avec des options de matériaux 201, 304, 316 et 316L. Ces choix doivent néanmoins être vérifiés au regard de l’application et du système de terminaison.
Les normes indiquées pour le câble, GB/T 9944-2002 et EN 12385-4, doivent être vérifiées quant à leur applicabilité et étayées par la documentation du câble fourni. À elles seules, elles n’approuvent pas une élingue sertie et n’en établissent pas la charge maximale d’utilisation. Exigez la confirmation de la force minimale de rupture pour le diamètre et la classe commandés, ainsi que de l’efficacité de terminaison qualifiée et du coefficient de conception applicable.
Lorsque les valeurs de force de rupture indiquées au catalogue se contredisent ou que leurs correspondances avec les classes semblent incohérentes, clarifiez la situation avant d’approuver la capacité nominale de l’ensemble. Ne choisissez pas une valeur par commodité et ne transposez pas une valeur nominale d’un diamètre voisin.
Les documents de libération doivent identifier l’ensemble réel
Le dossier d’acceptation doit relier l’identification de l’ensemble aux spécifications du câble et du raccord, au plan approuvé, aux documents pertinents relatifs aux matériaux ou aux lots, aux résultats du contrôle dimensionnel et aux contrôles de fabrication. Lorsqu’un essai de charge s’applique, conservez la date d’essai, la charge spécifiée et la charge atteinte, la durée de maintien, l’identification de l’équipement, son statut d’étalonnage, les observations après essai et l’autorisation de libération.
Un certificat indiquant uniquement « testé » laisse des questions essentielles sans réponse. Mettez l’ensemble en attente lorsque son identification, la base de l’essai ou les résultats d’acceptation ne peuvent pas être rapprochés. Pour un équipement déjà en service, l’acceptation à la fabrication ne remplace pas l’inspection périodique : tout nouveau glissement, toute fissure ou corrosion, ou toute détérioration du câble à la sortie du raccord nécessite le retrait du service dans l’attente d’une évaluation selon les critères applicables.
Navigation
Envoyez-nous un message

Shandong Faster Technology Co., Ltd. est un fabricant professionnel de câbles en acier.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.