





Fil galvanisé de 5 mm pour la fabrication : spécifier la résistance à la traction et le revêtement
Fil galvanisé de 5 mm pour la fabrication : spécifier la résistance à la traction et le revêtement
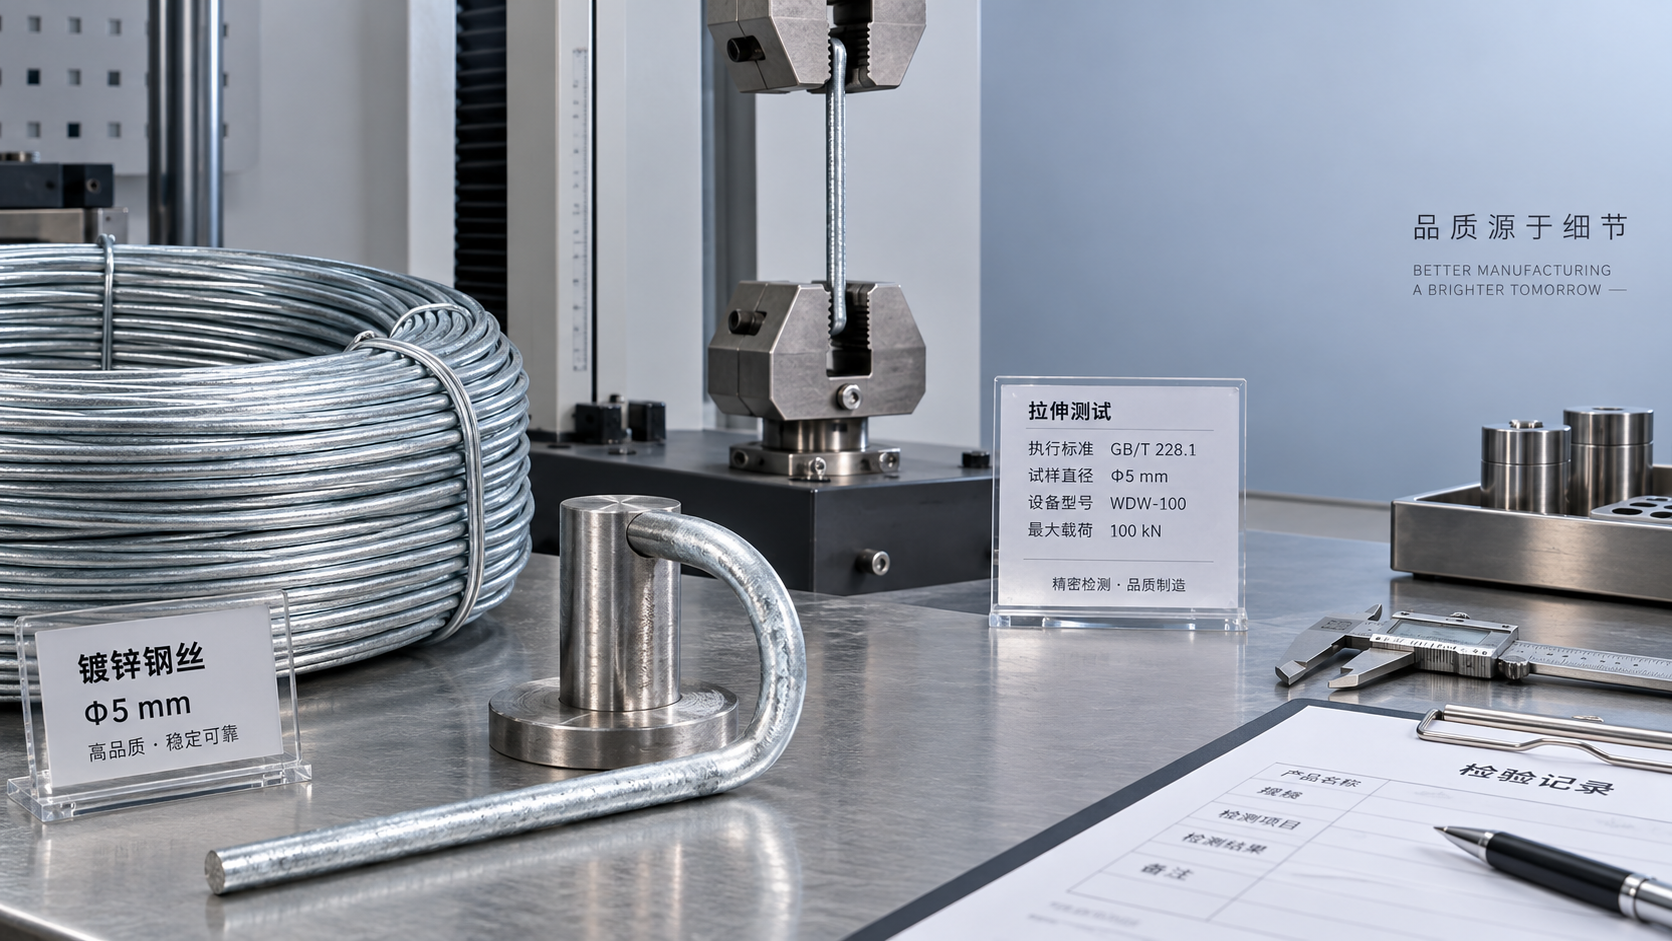
La spécification d’un fil galvanisé de 5 mm pour la fabrication ne se limite pas à confirmer son diamètre. La résistance à la traction, la ductilité et les caractéristiques du revêtement de zinc influent sur la mise en forme, la résistance à la corrosion et la durée de vie. Le défi consiste à adapter ces propriétés à l’application sans choisir un fil difficile à former ou insuffisamment protégé pour son environnement d’utilisation. Une spécification pertinente relie les propriétés du matériau au composant fini, puis définit la manière dont elles seront vérifiées.
Commencez par déterminer si le besoin porte sur un fil d’acier massif ou un câble en acier. Un fil massif de 5 mm et un câble multibrin de 5 mm ne sont pas interchangeables : leur section métallique, leur flexibilité, leurs terminaisons et leur comportement sous charge diffèrent. Le seul diamètre ne suffit pas à établir l’aptitude du produit à la fabrication d’un support formé, d’un cadre de protection, d’un dispositif de retenue ou d’un ensemble de levage.
Spécifier la résistance en fonction du procédé de fabrication
Il n’existe pas d’exigence universelle de résistance à la traction pour un fil d’acier galvanisé de 5 mm. Un composant comportant des courbures serrées nécessite un équilibre différent entre résistance et ductilité par rapport à un élément soumis à une tension rectiligne. La composition chimique de l’acier, la réduction au tréfilage, le traitement thermique et la séquence de galvanisation peuvent tous influer sur l’état du produit livré.
Pour les pièces formées, spécifiez une plage de résistance à la traction convenue plutôt qu’une valeur minimale seule. Une exigence limitée à un minimum peut autoriser un fil nettement plus résistant, qui nécessite davantage de force pour la mise en forme et présente un retour élastique plus important. Une résistance à la traction plus élevée ne signifie pas une rigidité élastique supérieure ; la différence pratique tient souvent à la limite d’élasticité, à la déformation permanente et au comportement lors de la mise en forme.
Associez la plage de résistance à des preuves de ductilité. Selon l’application, celles-ci peuvent comprendre un allongement mesuré sur une longueur de référence spécifiée, un essai de pliage ou un essai d’enroulement. La méthode est importante : des résultats obtenus avec des conditions d’éprouvette ou des géométries d’essai différentes ne sont pas nécessairement directement comparables.
Un essai de fabrication doit reproduire le plus petit rayon de pliage, le sens de mise en forme et le contact avec l’outillage utilisés en production. Vérifiez l’absence de fissures dans l’acier, de retour élastique excessif et de détérioration du revêtement. La réussite d’un essai de traction sur fil rectiligne ne prouve pas que le matériau résistera à un pliage de faible rayon.
Ne convertissez pas directement la résistance à la traction en charge de service admissible. Les pliages, les soudures, les raccordements, les charges cycliques et la corrosion peuvent déterminer la résistance de l’ensemble fini. Les limites de charge critiques pour la sécurité nécessitent une base de conception appropriée et une vérification de l’ensemble.
Définir le revêtement de zinc en termes mesurables
« Galvanisé » décrit un traitement, et non une exigence d’acceptation complète. Demandez au fournisseur de préciser le procédé de revêtement, la masse de zinc déposée et la séquence de production. Un fil galvanisé avant le tréfilage final peut présenter des caractéristiques de surface et de mise en forme différentes de celles d’un fil galvanisé après tréfilage.
Les revêtements obtenus par galvanisation à chaud et par électrogalvanisation ne doivent pas être comparés uniquement à leur aspect. L’électrogalvanisation peut produire une finition contrôlée et relativement lisse ; la galvanisation à chaud peut offrir une protection au zinc plus épaisse. Les performances réelles dépendent du revêtement spécifié, de sa continuité et de l’exposition, et non du seul nom du procédé.
Définissez la masse du revêtement en g/m² ou spécifiez une classe de revêtement applicable. EN 10244-2 traite des revêtements de zinc et d’alliages de zinc sur les fils d’acier et peut servir de cadre de référence lorsque cela est pertinent. Confirmez l’édition applicable, la catégorie de diamètre, le type de revêtement et les exigences d’acceptation au lieu de citer la norme sans ces précisions.
L’adhérence du revêtement mérite une attention particulière. Un revêtement plus épais n’est pas automatiquement préférable s’il s’écaille lors de la fabrication. Convenez d’un essai d’enroulement ou de pliage et distinguez les modifications de surface admissibles de l’écaillage inacceptable ou de la mise à nu de l’acier. Examinez l’extérieur des courbures ainsi que les zones en contact avec les rouleaux d’alimentation ou les matrices.
L’humidité extérieure, les sels marins, l’exposition aux produits chimiques, l’abrasion et l’humidité piégée entraînent des exigences différentes en matière de résistance à la corrosion. La seule masse du revêtement ne permet pas d’établir la durée de vie en service. Les résultats d’essais au brouillard salin peuvent étayer des contrôles comparatifs de qualité, mais ne doivent pas être présentés comme une prédiction directe du nombre d’années d’utilisation.
Vérifier les dimensions qui influent sur la production
Précisez si « 5 mm » désigne le diamètre fini après revêtement ou une autre base de mesure convenue. Définissez ensuite la tolérance de diamètre et l’ovalité. EN 10218-2 fournit une référence pour les dimensions et tolérances des fils d’acier, sous réserve des exigences applicables au produit et de l’accord contractuel.
Ces détails sont importants lorsque le fil passe dans des guides, entre dans des trous percés ou est formé contre un outillage fixe. Effectuez des mesures à plusieurs endroits et selon différentes orientations à l’aide d’un équipement étalonné adapté. Un diamètre moyen acceptable peut masquer des sections localement surdimensionnées ou une ovalité qui perturbe l’alimentation.
L’état de livraison doit également figurer dans la spécification. Les dimensions et la masse de la couronne, le cambrage, l’hélice et les tolérances de longueur après redressage peuvent influer sur le réglage des machines et les rebuts. Pour une fabrication par soudage, qualifiez la procédure de soudage, maîtrisez l’exposition aux fumées de zinc et définissez la méthode de restauration du revêtement endommagé. Un revêtement intact à la réception ne garantit pas la protection après assemblage.
Distinguer le fil des accessoires de retenue homologués
Lorsqu’un composant en fil fabriqué est intégré à un système de retenue pour le transport ou le secteur maritime, évaluez séparément les accessoires porteurs. Le produit Shandong Faster Chaîne d’arrimage maritime soudée en acier allié G80, galvanisée à chaud, avec crochets à œil double à linguet, 8 mm et 10 mm appartient à une autre catégorie de produits : il s’agit d’une chaîne en acier allié soudée avec des crochets à linguet assortis, et non d’un fil massif destiné à la fabrication.
Les informations du produit mentionnent de l’acier allié 20Mn2 et font référence à EN 818-2. Ces détails ne doivent pas être transposés à une spécification de fil ni considérés comme une preuve que chaque ensemble complet est homologué pour le levage. Vérifiez les charges nominales propres à l’application, la compatibilité des composants, la traçabilité et l’approbation du procédé de galvanisation par le fabricant. L’aptitude à l’arrimage ne garantit pas à elle seule l’aptitude au levage.
Rendre reproductible l’acceptation par le fournisseur
L’évaluation d’un fournisseur doit permettre de relier l’échantillon approuvé aux livraisons courantes. Demandez un rapport d’inspection associé au lot, comprenant :
- L’identification du matériau, son état de livraison et les références de lot traçables.
- Les résultats réels de résistance à la traction et la méthode d’essai de ductilité convenue.
- Le diamètre fini, l’ovalité, la masse du revêtement et les résultats d’adhérence.
- La fréquence d’échantillonnage, les limites d’acceptation et le traitement des matériaux non conformes.
- Les précautions d’emballage et de stockage visant à éviter l’humidité et les dommages dus à la manutention.
Shandong Faster Technology Co., Ltd. décrit des capacités intégrées de tréfilage, de toronnage, de câblage et de contrôle, ainsi qu’une offre de câbles en acier, d’élingues pressées sur mesure et de chaînes. La gamme de câbles annoncée comprend des constructions galvanisées, en acier inoxydable et revêtues de plastique, de 1 à 20 mm. Cette capacité de production est pertinente pour un approvisionnement intégré, mais un besoin en fil massif de fabrication de 5 mm nécessite toujours une confirmation explicite de sa disponibilité, de son procédé de fabrication et de la couverture des essais.
Avant d’approuver un fil galvanisé de 5 mm, transmettez au fournisseur le plan du composant, le plus petit rayon de pliage, la méthode d’assemblage, les conditions d’exposition et les exigences d’inspection. Évaluez un essai représentatif de la production selon ces critères, puis conservez la spécification approuvée et la référence de l’échantillon. Cela fournit aux services d’ingénierie et des achats une base de décision plus claire que le seul diamètre, l’aspect du revêtement ou le prix.
Navigation
Envoyez-nous un message
Shandong Faster Technology Co., Ltd. est un fabricant professionnel de câbles en acier.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.